- English
- 简体中文
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
MG47F : L'ABS qui gagne parce qu'il est « parfait » : pourquoi c'est un outil incontournable pour les mouleurs par injection
Dans le moulage par injection, l’un des coûts cachés les plus coûteux est le choix du mauvais matériau. Les qualités à fort impact résistent souvent à l'écoulement ; les qualités à haut débit peuvent être fragiles. Les qualités destinées au contact alimentaire peuvent ne pas offrir une bonne résistance à la chaleur ; les qualités résistantes à la chaleur peuvent échouer à la certification. Les équipes d'achat oscillent entre prix et conformité, tandis que l'atelier continue de se battre avec les réglages des machines et les taux de rebut.
CYCOLAC™ MG47Fexiste pour éliminer ces frictions. SABIC le définit simplement comme une qualité de moulage par injection polyvalente en ABS, conforme à la FDA. Mais derrière cette simple description se cache un exercice d’équilibre soigneusement retenu.
Ce n’est pas un « Warrio à six faces »r », mais chaque boîte est à portée
Commencez par la fondation mécanique. Un module de flexion de 2 300 MPa (ASTM D790) confère aux pièces la rigidité et la stabilité dimensionnelle dont elles ont besoin : les boîtiers ne s'effondrent pas sous la pression des doigts et les espaces d'assemblage restent contrôlables. À cela s'ajoute une résistance aux chocs Charpy de 26 kJ/m² (23°C, ISO 179), qui se situe dans la plage moyenne supérieure pour l'ABS à usage général. Il suffit d'absorber le stress de l'assemblage et les chutes quotidiennes, sans sacrifier le débit, juste pour chasser des nombres d'impacts extrêmes.
Ce qui rend le MG47F vraiment populaire dans les ateliers, c'est son profil de débit. A 220°C/10 kg, l'indice de fluidité est de 18 g/10 min. À 240 °C et un taux de cisaillement de 1 000 s⁻¹, la viscosité de la matière fondue est de 225 Pa·s, une configuration d'écoulement qui peut gérer de longs trajets d'écoulement et des parois minces sans pousser la force de serrage et la pression d'injection à leurs limites. Il ne rivalise pas avec les qualités spéciales à haut débit pour les travaux à parois extrêmement fines, mais il permet à la plupart des moules de complexité moyenne de fonctionner de manière stable et rapide.
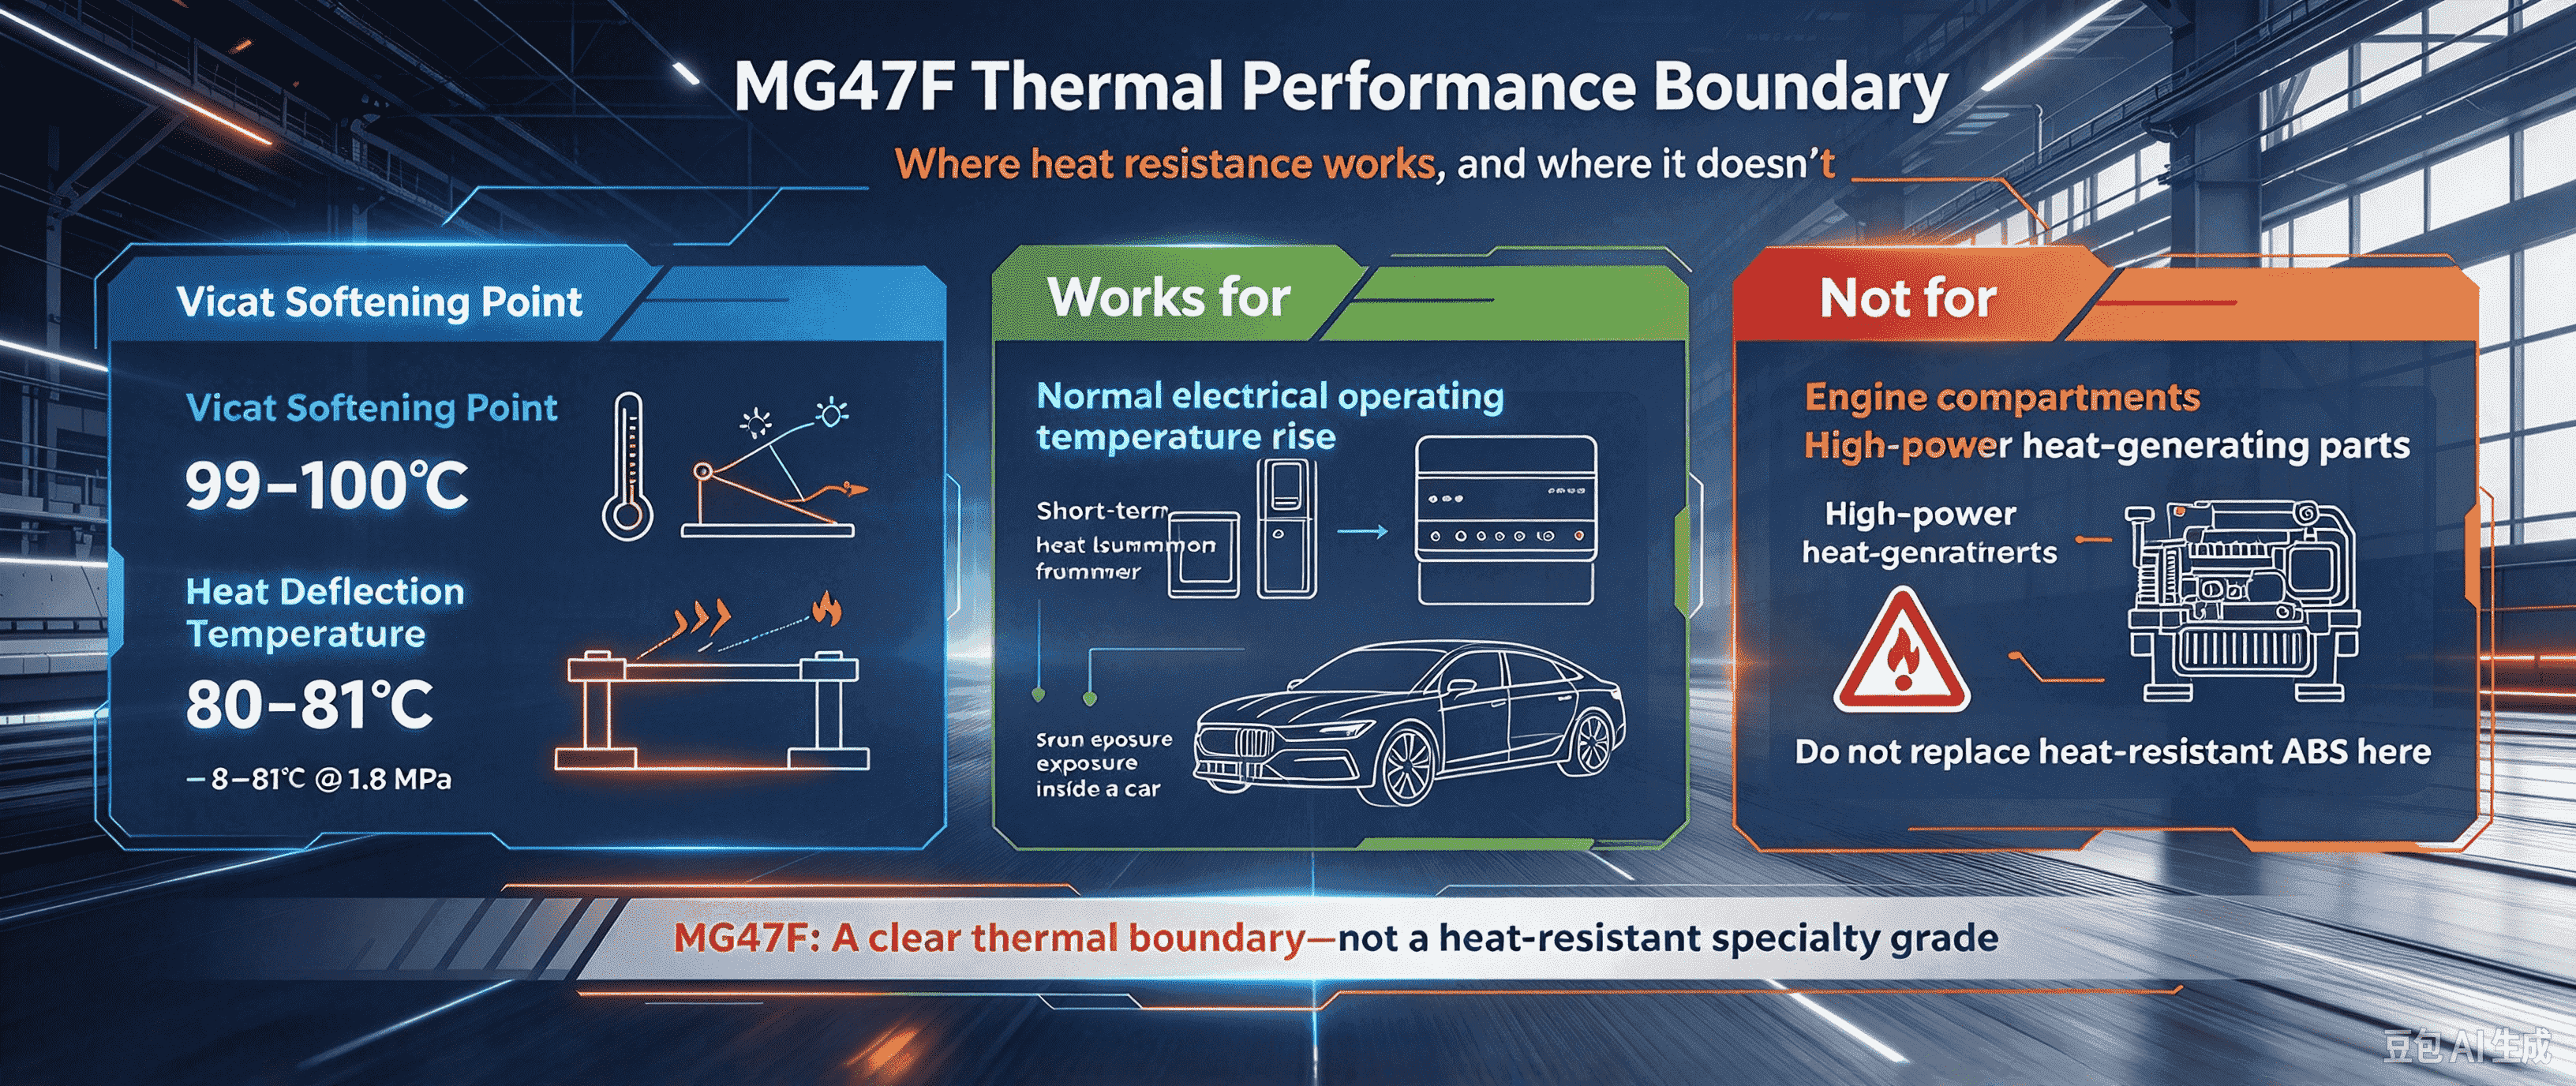
En termes de performances thermiques, le point de ramollissement Vicat est de 99 à 100 °C et la température de déformation thermique sous une charge de 1,8 MPa est de 80 à 81 °C. Cela signifie qu'il peut gérer l'augmentation normale de la température de fonctionnement électrique et la charge thermique à court terme due à l'exposition au soleil en été à l'intérieur d'une voiture, mais il ne faut pas s'attendre à ce qu'il remplace l'ABS résistant à la chaleur dans les compartiments moteur ou les pièces générant de la chaleur à haute puissance. Sa limite thermique est clairement tracée.
Conformité FDA : pas un bonus, mais un ticket d'entrée
Le « F » dans MG47F n’est pas une décoration. Le catalogue de produits SABIC le répertorie explicitement comme conforme à la FDA et répond également aux exigences environnementales RoHS/REACH.
L'avantage le plus pratique est qu'il allie conformité et apparence. Surface très brillante, peinture facile, galvanoplastie facile et impact élevé sans blanchiment : pour les biens de consommation et les pièces d'apparence intérieure d'automobile qui ont besoin d'une sensation de qualité, ces caractéristiques s'empilent sur une base FDA. Cela signifie qu’un seul matériau peut couvrir les commandes qui nécessitent « un intérieur sûr et un extérieur élégant ». La pire situation dans le commerce est celle où un client a une exigence de contact alimentaire mais exige également une qualité de surface de qualité esthétique. Le MG47F comble exactement cette lacune.
Fenêtre de traitement : indulgente, mais pas négligente
Le TDS offre une fenêtre de moulage par injection suffisamment large : température de fusion 220-260°C, température du moule 50-70°C, séchage à 80-95°C pendant 2-4 heures, teneur en humidité maximale 0,1 %. La zone arrière du canon peut même démarrer à 190°C, laissant une douce transition de compression pour la vis.
Mais deux chiffres méritent un second regard de la part des ateliers. Contre-pression : 0,3 à 0,7 MPa – du côté bas. Il ne s’agit pas d’une suggestion pour éviter la contre-pression ; cela vous indique que la résistance à la fusion de ce matériau n’a pas besoin d’une contre-pression élevée pour le « tasser ». Une contre-pression excessive peut au contraire entraîner une chaleur de cisaillement inutile et une contrainte résiduelle. Profondeur de ventilation : 0,038 à 0,051 mm – une plage relativement étroite. Trop profond et vous obtenez du flash ; un gaz trop peu profond et piégé provoque une brûlure. Lorsque l'état du moule n'est pas correct, le MG47F vous rappellera avec des stries argentées et des marques de brûlure que le séchage et la ventilation ont des problèmes. Le retrait de 0,5 à 0,8 % se situe dans la bande ABS normale, mais pour les pièces dimensionnellement sensibles, cette plage doit encore être réduite à une précision de 0,1 % grâce à l'analyse du flux de moule et aux essais.
À qui cela convient-il et à qui cela ne convient-il pas
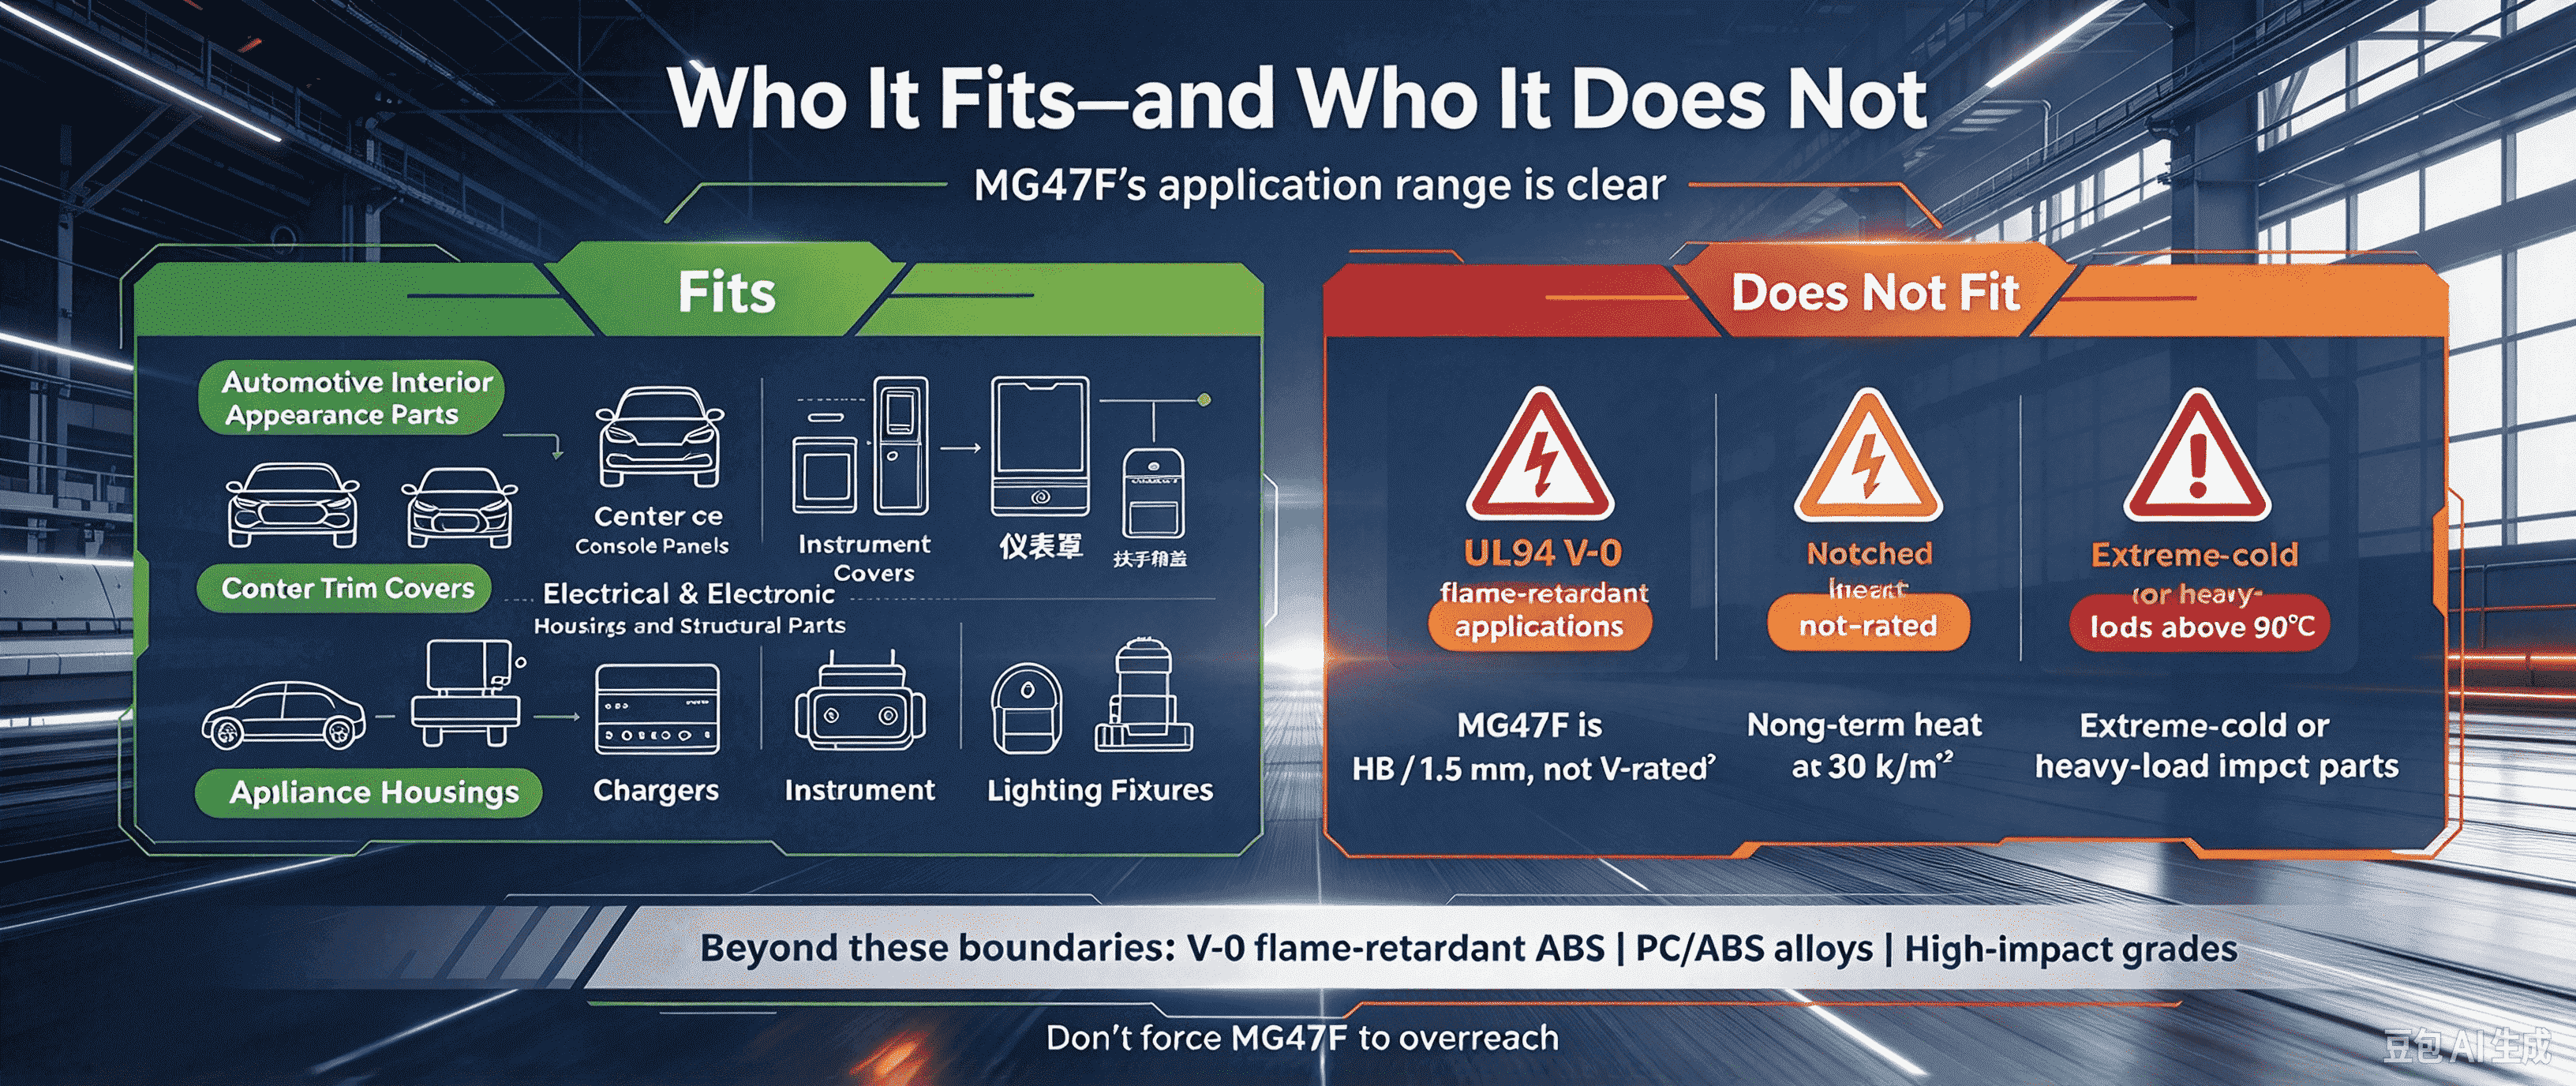
En regardant les scénarios d'application, la gamme du MG47F est très claire : pièces d'apparence intérieure automobile (panneaux de console centrale, revêtements de portes, couvercles de tableau de bord, couvercles de boîtier d'accoudoir), boîtiers électriques et électroniques et pièces structurelles (boîtiers d'appareils, chargeurs, boîtiers d'instruments, luminaires).
Ce qu'il ne convient pas est tout aussi clair : les applications ignifuges nécessitant UL94 V-0 (MG47F est HB/1,5 mm, non classé V) ; charges thermiques à long terme supérieures à 90°C ; et les pièces d'impact à froid extrême ou à forte charge nécessitant une résistance aux chocs entaillés supérieure à 30 kJ/m². En dehors de ces limites, vous devez rechercher des ABS ignifuges V-0, des alliages PC/ABS ou des qualités à fort impact, sans forcer le MG47F à aller trop loin.
Guide de sélection rapide
Si votre commande remplit au moins deux des trois conditions suivantes (exige la conformité au contact alimentaire de la FDA, la pièce a un chemin d'écoulement de complexité moyenne ou des zones à paroi mince et l'apparence de la surface nécessite une brillance élevée, une possibilité de peinture ou aucun blanchiment) - MG47F devrait entrer dans votre liste d'essai de premier tour. Les références concurrentes telles que Chi Mei PA-757 et Formosa AG15E1 ont chacune leurs propres atouts, mais l'exhaustivité du MG47F à l'intersection de « conformité alimentaire + équilibre du flux d'impact + aspect brillant » est la raison fondamentale pour laquelle il continue d'être nommé du côté commercial.
Un ABS qui ne vise pas les championnats d'une seule catégorie, mais maintient chaque élément au-dessus de la ligne de réussite, est devenu une monnaie forte parmi les catégories à usage général. Pour les mouleurs par injection et les acheteurs, éviter un mauvais choix vaut bien plus que gagner un paramètre extrême.